
2026-09-30
Спецификация размера гранул: параметр, который редко проверяют в первую очередьПокупатели тратят недели на согласование технических характеристик оборудования, но почти не уделяют внимания размеру гранул, которые будут использоваться для 3D-печати. В коммерческом предложении обычно перечисляются доступные сопла, максимальная производительность и рабочая область, а для самих гранул отводится лишь одна строка, где чаще всего указан только их диаметр — и больше ничего. Эта единственная строка определяет размер гранул, от которого напрямую зависит работа всей установки. Гранулы неправильной формы или наличие в партии пылевидной фракции меняют характер заполнения шнека и равномерность плавления материала, а исправить ситуацию с недостаточной подачей сырья в зону загрузки не поможет ни одна настройка на панели управления.
Что прежде всего необходимо зоне подачи
Принтер со шнековой подачей не «тянет» гранулы так, как это делает механизм подачи филамента. Гранулы засыпаются или подаются в бункер, а затем попадают в зону подачи шнека, где витки должны захватить стабильный объем материала и продвинуть его в зону сжатия. Проблемы в зоне подачи — это прежде всего вопросы обеспечения потока, а не нагрева, причем характер потока зависит от формы и гранулометрического состава поступающего материала.
Здесь возникают два сценария сбоя в работе. Частицы, размер которых превышает глубину винтового канала, образуют в нем «мостики» (заторы), вместо того чтобы заполнять его; в результате шнек вращается, но подает меньше материала, чем предусмотрено. С другой стороны, слишком мелкие частицы или пыль, образующаяся при их разрушении, уплотняются и препятствуют движению потока — итоговый результат оказывается таким же. В обоих случаях возникают проблемы с подачей материала в гранульном принтере: скорость потока нестабильна, хотя все заданные параметры остаются неизменными.
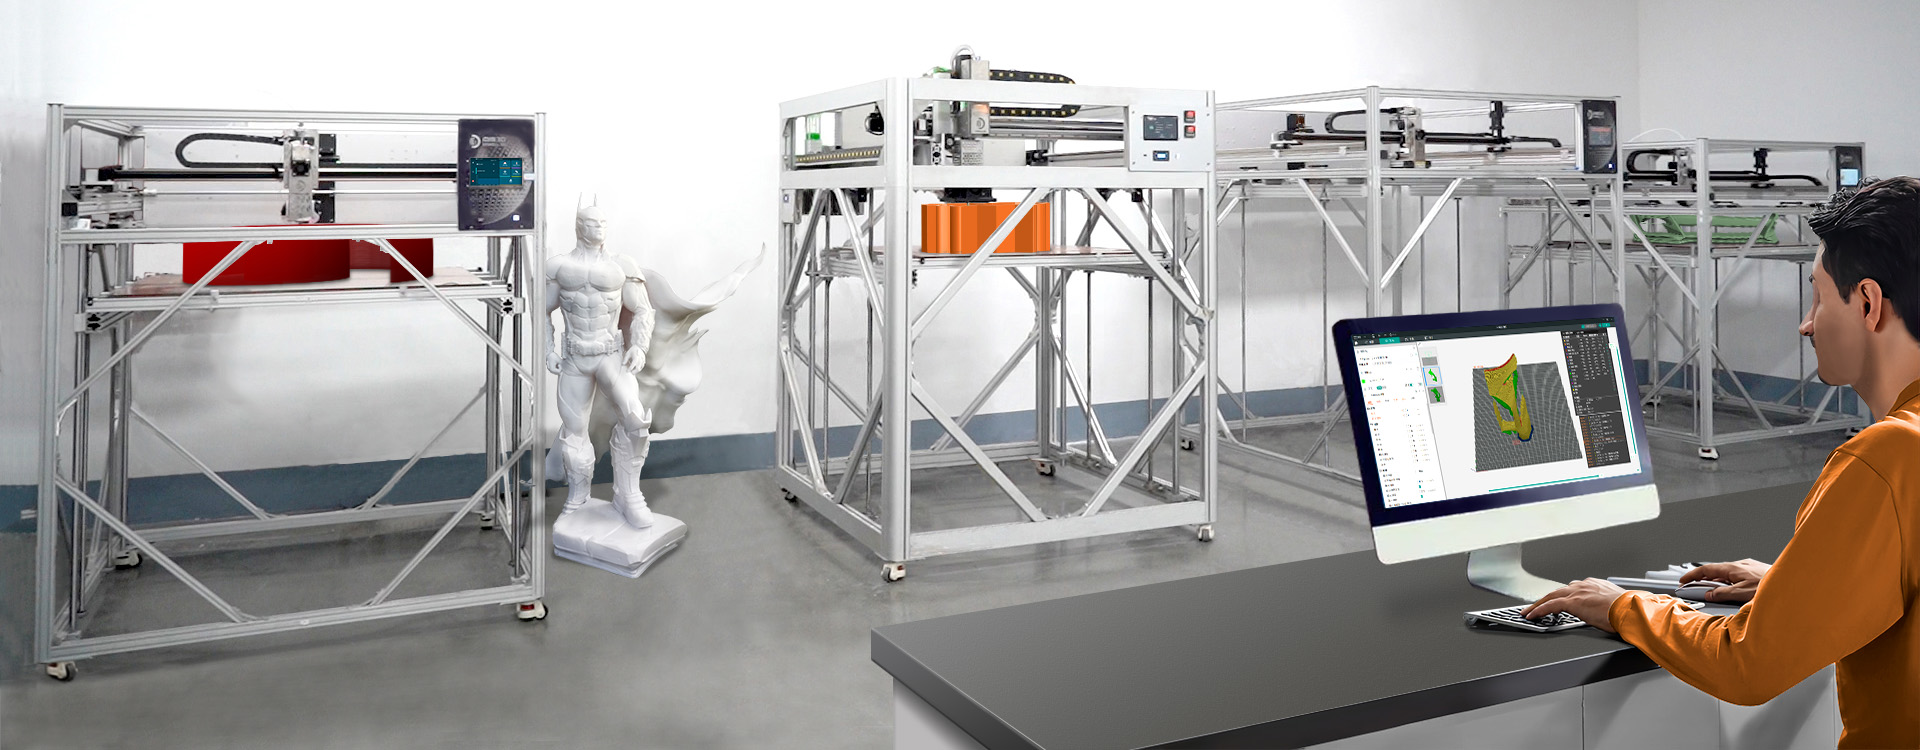
Зона подачи, рассчитанная на производительность 4000–5000 г/ч, не допускает использования частиц разного размера. Именно поэтому в системе DOWELL DP-A автоматическая подача сочетается с трехсекционным шнеком: функции подачи, сжатия и дозирования разделены, а секция подачи эффективно работает только при условии, что поступающий в нее материал однороден.
Диаметр — это диапазон, а не фиксированное значение
Утверждение о том, что диаметр гранул составляет 3 мм, не является технической характеристикой. Материал поставляется с номинальным диаметром и определенным полем допуска, и именно этот диапазон «видит» оборудование. Для 3D-принтера DOWELL серии DP-A рекомендованным значением является 4 мм или менее; это верхний предел, а не целевой показатель: данный параметр определяет, какой размер гранул способен принять шнек, а не то, какой из них обеспечивает наилучшую подачу.
На участке, расположенном после зоны питания, диаметр канала определяет допустимый уровень отклонений, с которым может справиться процесс. Доступны варианты диаметром 1,0, 2,0 и 3,0 мм; именно при использовании самого малого из них полурасплавленный фрагмент превращается из незначительной помехи в причину засора.
Именно здесь критически важным становится соблюдение допусков на диаметр гранул. Гранулы, находящиеся на верхнем пределе допуска, ведут себя в потоке иначе, чем гранулы на нижнем пределе, а их смесь — ситуация, возникающая при поставке продукции с двух разных производственных линий, — демонстрирует совершенно иное поведение. В результате при использовании одной и той же рецептуры одна партия может обеспечивать стабильный расплав, а другая — приводить к пульсации потока, причем вину за это обычно возлагают на оборудование.
Ответ на этот вопрос можно быстро получить, исследовав тридцать гранул. Достаньте их наугад из свежего мешка. Измерьте каждую гранулу по наибольшему размеру, а затем оцените разброс показателей, а не среднее значение: ведь именно узкий диапазон размеров обеспечивает стабильную работу зоны подачи корма.
Распределение частиц и содержание мелкой фракции важнее, чем средний размер
Данные ситового анализа характеризуют распределение частиц по размерам, причем проблемы возникают именно из-за фракций, находящихся на краях этого распределения. Мелкие частицы и пыль в составе пеллет ведут себя иначе, чем сами гранулы: они заполняют пустоты между более крупными частицами, уплотняются под собственным весом и затрудняют свободное движение массы материала.
Второй эффект менее очевиден. Мелкие частицы достигают температуры плавления раньше, чем гранулы стандартного размера, поскольку обладают большей удельной площадью поверхности. В зоне загрузки, где находится смесь частиц разного размера, часть материала уже готова к течению, тогда как остальная масса остается твердой; таким образом, шнек перемещает материал, находящийся в двух разных состояниях. Поток на выходе из сопла становится неравномерным, хотя настройки оборудования не менялись. Повышение уставки температуры не решит проблему: температура на фильере не дает информации о том, насколько полно расплавилась 4-миллиметровая частица в процессе прохождения через цилиндр.
Для такой проверки не требуется специальное оборудование. Высыпьте содержимое мешка в чистую емкость и посмотрите, что оседает в углу: наличие видимого слоя пыли означает, что часть этой партии материала будет вести себя иначе, чем обычные гранулы.
Влажность — это один из пунктов спецификации
Показатель влажности гранул должен быть зафиксирован в спецификации закупки как конкретное числовое значение с установленным пределом, а не просто как примечание о необходимости сушки. Это лишь один из множества параметров, но его влияние непосредственно: влажные гранулы слипаются друг с другом и со стенками бункера, а также могут образовывать «свод» (затор) в загрузочном отверстии. В результате скорость подачи материала снижается настолько плавно, что это можно ошибочно принять за проблему с настройками оборудования.
Допустимый предел влажности зависит от типа полимера, поэтому конкретный материал должен быть указан в спецификации. Отсутствие этого требования перекладывает принятие решения на того, кто в данный момент загружает бункер.
Насыпная плотность и доля дробленого материала: изменение одних и тех же параметров
Рядом с этим пределом должны быть указаны еще два параметра, однако их часто упускают из виду.
Насыпная плотность гранул определяет массу материала, помещающегося в заданном объеме, а зона загрузки шнека перемещает именно объем. Изменение насыпной плотности приводит к изменению массы материала, подаваемого за один оборот шнека, даже если показания на дисплее остаются прежними. Проверить это легко: наполните литровую емкость с фиксированной высоты, выровняйте поверхность материала и взвесьте его. Сравнивайте этот показатель для разных партий, так как его изменение свидетельствует об изменении технологического процесса.
Второй параметр — это доля дробленого материала (регранулята). Вторичное сырье получают путем измельчения, а не формования капель, поэтому частицы имеют иную форму и часто отличаются по насыпной плотности. Если доля дробленого материала в смеси меняется, например, с одной десятой до трети, характер подачи материала меняется, даже если марка сырья остается прежней. Фиксируйте этот показатель в виде диапазона с указанным верхним пределом; если поставщик не может его назвать, считайте, что он его не измерял.
Что следует включить в спецификацию на закупку
Шесть пунктов касаются характеристик исходного материала, и ни для одного из них не требуется привлечение лаборатории.
Укажите номинальный диаметр и допуск на него. Установите максимальное содержание мелочи (по массе) и метод его определения. Задайте предельное содержание влаги в единицах измерения, принятых для данного полимера. В этот же пункт следует включить показатель насыпной плотности с указанием допуска. Ограничьте долю дробленого материала (регранулята) и укажите источник любого вторичного сырья. Добавьте пункт о загрязнении гранулята, касающийся пыли от упаковки, посторонних полимеров и металлических включений (в частности, стали), поскольку шнек не выдержит длительного контакта с последними.
Затем нужно определить, что происходит в случае срыва поставки, ведь спецификация, не предусматривающая процедуры отклонения партии, — это лишь пожелание. Партия либо возвращается поставщику, либо направляется на выполнение некритичных задач, — и решение об этом принимает не оператор у загрузочного бункера, а покупатель еще до прибытия грузовика.
Проверка поставки без лабораторного анализа
При приемке гранул можно провести четыре вида проверки. Измерьте параметры образца и зафиксируйте разброс значений. Следующий этап — проверка на наличие пыли на дне мешка. Взвесьте определенный объем материала и сравните результат с данными предыдущей поставки. Сожмите горсть гранул в кулаке и посмотрите, рассыпаются ли они или слипаются в комки.
Ведите записи даже в том случае, если поставка прошла успешно: ценность этих данных — в возможности сравнения. Проблему с подачей материала проще решить, если есть показатели по шести последним поставкам; такое сравнение позволяет определить, что стало причиной сбоя — неисправность оборудования или некачественный материал.
Главный вывод
Требования к размеру гранул — это, пожалуй, самый неприметный пункт в спецификации закупки, который чаще всего оставляют незаполненным. Диаметр и допуски на него, содержание мелочи, влажность, насыпная плотность и доля дробленого материала определяют характер заполнения шнека и равномерность плавления загрузки, а от этих условий зависят все последующие настройки процесса. Четко пропишите эти шесть параметров и ведите учет данных в упрощенном формате — так вы обеспечите оборудованию реальные шансы работать с той производительностью, на которую оно было рассчитано при покупке.